

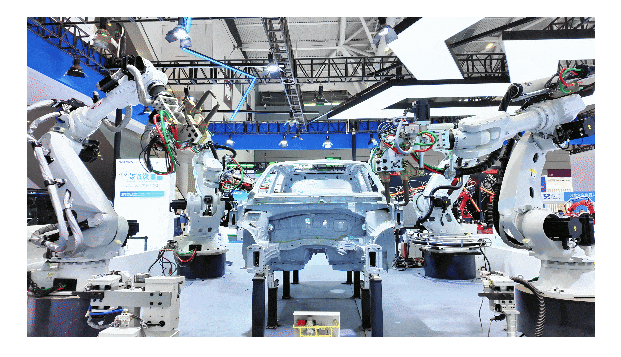
白车身四点焊工作站
该焊接工作站集成4台新松高性能工业机器人(2台SR220A-220/2.66、1台SR360A-280/3.20、1台SR360A-360/2.83),覆盖220kg–360kg全负载段,构建多机协同焊装单元。工作站配置3套伺服点焊工艺(点焊管线包形式含U型法兰持枪与外置持枪两种形式,配套修模器及水气单元)及1套FDS自冲铆接工艺,通过PLC总控实现多机联动与工艺节拍优化。方案聚焦白车身连接需求,以标准化管线包保障快速部署,以点焊与铆接工艺的一站式集成,全面展示从传统焊装到先进连接的柔性制造能力。
钢点焊:3台机器人搭载新松标准V1.0管线包,分别适配不同焊点空间布局,展示高节拍车身焊接能力
FDS铆接:SR360A-360/2.83大负载机器人配合定制管线包,实现轻量化材料的高强度机械连接
白车身工作站主要应用于汽车主机厂白车身焊装线点焊工艺,采用自研全国产化机器人搭配SGR 12A驱动器与自研2.5kW焊钳伺服电机,点焊工艺软件全部自主开发,实现全国产化的伺服点焊软硬件整体解决方案,核心技术自主可控,是汽车钣金件点焊应用国产化可靠之选。同时支持PDPS离线及虚拟调试功能,缩短项目交付周期,更快实现产品交付。
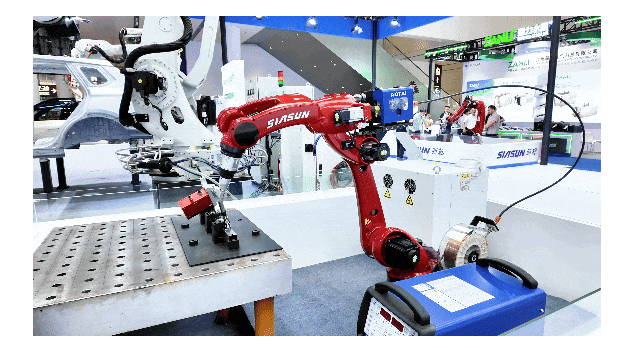
超低飞溅弧焊工作站
该工作站以新松SR系列工业机器人为核心,搭载新型智能焊接控制系统,专为170A以上大电流焊接环境设计,主要适用于薄板碳钢、普通低合金钢、镀锌板及不锈钢等材质,实现超低飞溅与高效稳定的自动化焊接。
超低飞溅:新松超低飞溅套机采用Pro标配斩波器,飞溅更小,低飞溅工艺范围更宽
超短弧脉冲:采用短弧脉冲工艺,电弧降低、更稳定,焊接速度更快,热输入更低
智能工艺:优化引弧、收弧及去球功能,内置焊接专家数据库,可自动智能匹配最佳参数组合
高效焊接:具有超高动态响应速度,系统运算时间提升至纳秒级,实现精细化电弧控制,电弧稳定性高,焊接一致性强
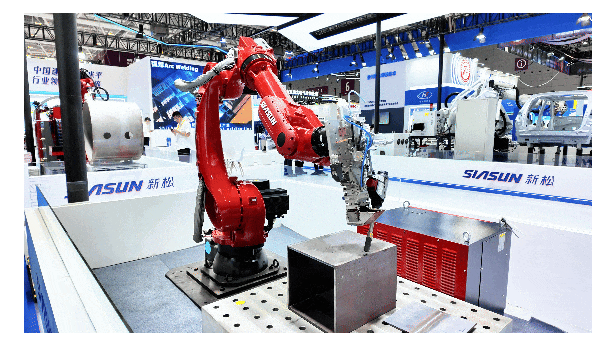
激光复合焊工作站
新松激光复合焊工作站是先进的中厚板高效连接解决方案,采用激光深熔+电弧桥接双能协同,一举破解“纯激光装配苛刻”与“电弧焊热变形大”的行业技术瓶颈。
高效深熔:单道熔透能力倍增,焊接效率全面跃升
宽域容错:极高间隙容忍度,大幅降低现场装配精度门槛
精控低变形:热影响区显著缩小,变形与气孔双抑制,焊缝冶金性能优异
降本量产:单米焊接成本优化,强力支撑智能化产线规模化应用
更多资讯:新松机器人
